


Gussstrahlanlage
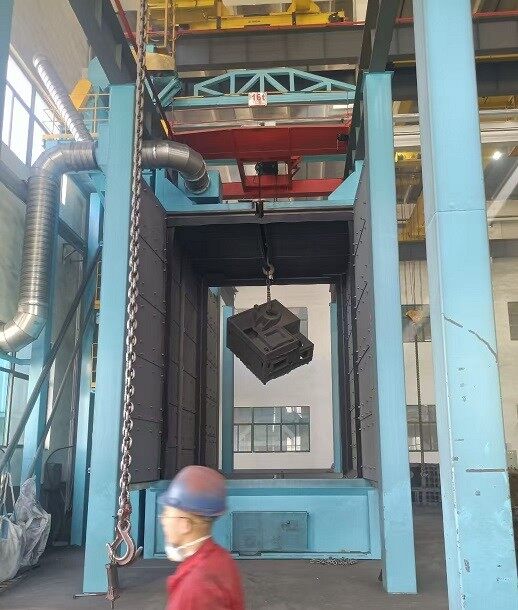
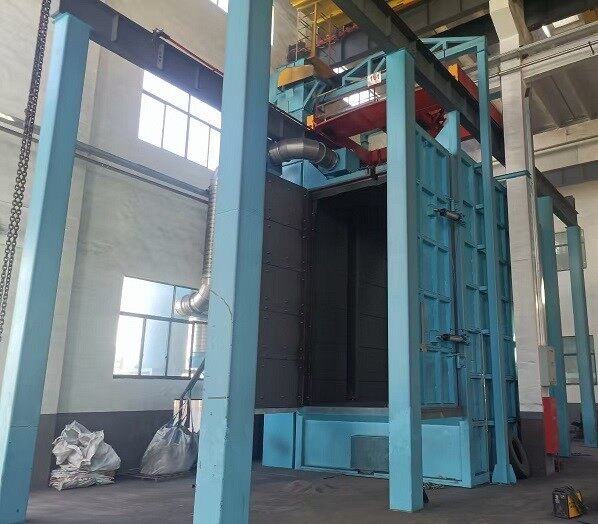
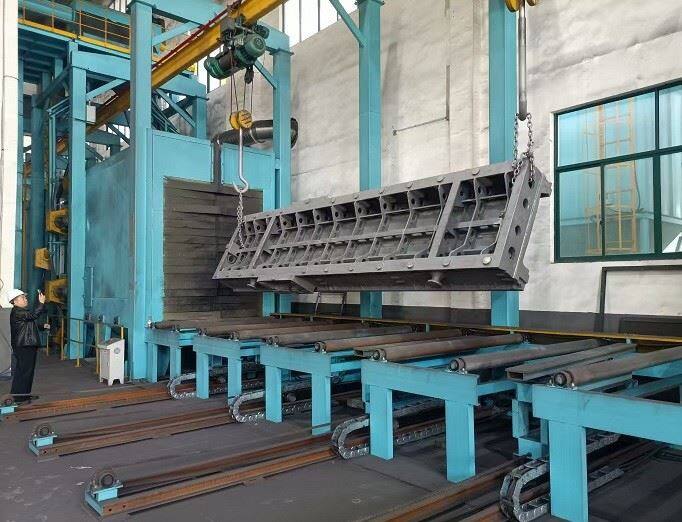
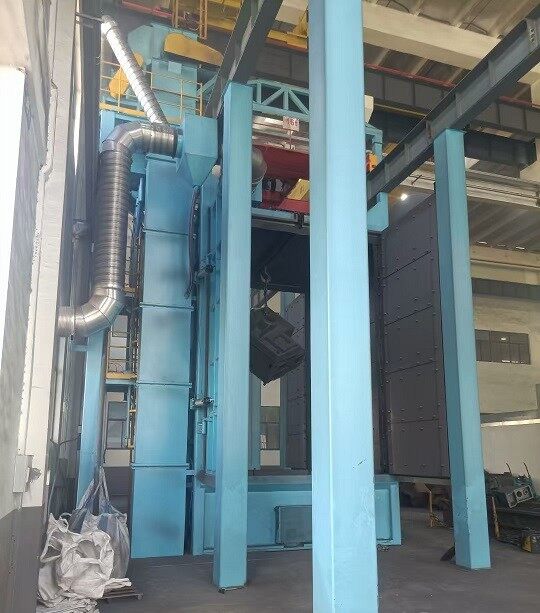
Die Hook-Through-Strahlmaschine ist ein verbessertes Produkt der Batch-Strahlmaschine. Der Hauptunterschied liegt in der Verwendung eines kontinuierlichen Kettenförderers, bei dem der Haken das Gussteil so antreibt, dass es kontinuierlich entlang der Schiene durch die Strahlkammer läuft und so einen Fließbandbetrieb ermöglicht. Es ist die Kernausrüstung für die Massenproduktionsreinigung in mittelgroßen und großen Gießereien und eignet sich besonders zur Reinigung von Sandanhaftungen bei Gussstücken, zur Entfernung von Oxidablagerungen und zur Oberflächenverstärkung.
A. Kernfunktionen und Casting-Anpassungsszenarien der Haken--Durchlauf-Strahlmaschine
1. Kernvorteile (im Vergleich zu gewöhnlichen Batch-Hook-Maschinen)
Effizienzsteigerung: 30 %-50 %; Kontinuierlicher Non-Stop-Betrieb, die tägliche Produktionskapazität kann 100–500 Stück erreichen, geeignet für Gussproduktionslinien;
Keine Reinigung: Das Gussstück bleibt während des gesamten Prozesses in der Schwebe. + 360 Grad variable-Rotationsgeschwindigkeit, keine Kompression oder Kollision, wodurch eine Beschädigung der scharfen Ecken und dünn{2}wandigen Teile des Gussstücks vermieden wird;
Automatisierte Verbindung: Kann direkt mit den Sandentfernungs-, Lackier- und Schweißprozessen der Gussproduktionslinie verbunden werden und ermöglicht so einen vollständigen-prozesslosen Betrieb;
Keine Reinigung toter Zonen: Mehrere Wurfköpfe sind in einer dreidimensionalen Anordnung angeordnet und decken die inneren Hohlräume, Schweißnähte, Sacklöcher und andere komplexe Strukturen des Gussteils ab. Geeignet für Motorzylinderblöcke, Ventilgehäuse, Pumpengehäuse, Reduziergehäuse usw. aus unregelmäßigen Gussteilen.
2. Typische anwendbare Gussteile
Mittelgroße und große Teile aus Stahlguss/Gusseisen: Motorzylinderblöcke, Maschinenbett, Ventile, Pumpenkörper, Reduziergehäuse;
Gussteile für Maschinenbau: Baggerarm, Ladeschaufel, Kettenrahmen;
Unregelmäßige Gussteile in Chargen: Naben von Windkraftanlagen, Gussteile für Automobilchassis, hydraulische Ventilgehäuse.
B. Kernstruktur der Haken--Durchlaufstrahlmaschine
Aufgrund der Eigenschaften vieler Sandanhaftungen, des hohen Gewichts und der komplexen Formen der Gussteile muss die Ausrüstung speziell konfiguriert werden:
Hakenfördersystem
Hakenlast-Lagerung: Nenntragfähigkeit des Hakens 500 kg bis 10 Tonnen, muss größer oder gleich dem 1,2-fachen des Maximalgewichts des Gussteils (einschließlich Werkzeug) sein, mit Überlastalarm;
Selbst-Rotationsmechanismus: Variable-Frequenz, einstellbare Geschwindigkeit 2–10 U/min, komplexe Gussteile rotieren langsam (2–3 U/min), einfache Gussteile rotieren schnell (5–10 U/min), wodurch ein gleichmäßiger Aufprall auf den Schuss gewährleistet wird;
Förderbahn: I-Trägerbahn mit fotoelektrischen Positionierungssensoren, die die Verweildauer des Gussstücks im Strahlbereich präzise steuert.
Strahlkammer und Strahlanlage
Kammerschutzplatte: Verwendung einer Mn13-Schutzplatte (Dicke größer oder gleich 12 mm), beständig gegen Gusssand und Schrotschlagverschleiß, mit einer Lebensdauer, die dreimal so hoch ist wie die von gewöhnlichen Manganplatten;
Anordnung der Strahlanlagen: 4-8 hocheffiziente Strahlanlagen, die in einer dreidimensionalen Anordnung angeordnet sind, Abdeckungsrate größer oder gleich 99,5 %, keine Totzonen bei der Reinigung; Einzelstrahlleistung 200–250 kg/min, geeignet für die Reinigung von Gussteilen mit dicker Sandanhaftung.
Shot丸-Zirkulationssystem (gussteilspezifisches Upgrade)
Doppel-Stufenabscheider: Durch die Verwendung von Windauswahl + Vibrationssiebung mit doppelter Trennung können Sand, zerbrochenes Strahlmittel und Staub, die vom Gussteil abgefallen sind, effektiv abgetrennt werden, wodurch eine unqualifizierte Strahlumwälzung vermieden wird, die die Kernkonfiguration der Gussstrahlmaschine darstellt (normale Modelle verfügen nur über Windauswahl und können Sand nicht abtrennen);
Schneckenförderer: Vollständig abgedichtete Struktur, die das Austreten von Sand und Schrot verhindert, geeignet für Umgebungen mit hoher Staubbelastung bei der Gussreinigung.
Elektrische Steuerung und Staubentfernung
SPS-Steuerungssystem: Unterstützt Parameterspeicherung, automatische Zählung, Fehleralarm, kann an das werkseitige MES-System angeschlossen werden und ermöglicht so die Rückverfolgbarkeit der Produktionsdaten;
Staubentfernung mit Impulsbeutel: Luftvolumen größer oder gleich 10.000 m³/h, Filtergenauigkeit kleiner oder gleich 5 μm, geeignet für Bedingungen mit hoher Staubbelastung bei der Gussreinigung.
C. Prozessparameter der Haken--Durchlaufstrahlmaschine
Strahlauswahl: 0,8-2,0 mm Strahl aus legiertem Stahl: Starke Sandanhaftung sorgt für eine größere Partikelgröße, dünnwandige Gussteile wählen eine kleinere Partikelgröße; Gussteile aus Aluminiumlegierungen verwenden 0,5–1,0 mm Edelstahlschrot
Hakenbewegungsgeschwindigkeit: 0,8–1,2 m/min
Selbst-Rotationsgeschwindigkeit des Hakens: 3–5 U/min; Komplexe unregelmäßige Gussteile werden auf 2–3 U/min reduziert, wodurch eine gründliche Reinigung der inneren Hohlräume und toten Zonen gewährleistet wird
Geschwindigkeit der Strahlmaschine: 2600-2900 U/min, zur Oberflächenverstärkung auf 3000 U/min erhöhen, bei dünnwandigen Gussteilen auf 2300 U/min reduzieren, um Verformungen zu vermeiden. Reinigungsgrad: Sa2,5 (nahe-weißer Grad). Die Vorbehandlung vor der Beschichtung muss diesen Grad erreichen, um die Haftung der Beschichtung sicherzustellen
Oberflächenrauheit: Ra25–40 μm. Die Rauheitsanforderung für die anschließende Beschichtung und Pulverspritzung wird erfüllt
D. Wichtige Punkte für die Auswahl des Typs der Zentrifugal-Sandstrahlmaschine mit durchgehendem Haken
Tragfähigkeit und Größe: Die Nenntragfähigkeit des Hakens muss mit einem Spielraum von 20 % reserviert werden. Die innere Hohlraumgröße der Zentrifugal-Sandstrahlkammer sollte größer oder gleich dem 1,1-fachen der maximalen Größe des Gussstücks sein, um ein Verklemmen des Werkstücks und eine unzureichende Wurfweite zu vermeiden;
Abscheider: Er muss zweistufig sein-: Bei der Gussreinigung entsteht eine große Menge Sand. Nur ein Windabscheider sorgt dafür, dass der Sand mit den Projektilen zirkuliert, was den Verschleiß der Ausrüstung beschleunigt und die Reinigungseffizienz verringert. Es muss eine zweistufige Trennung von Windabscheidung + Abschirmung gewählt werden;
Schutzplattenmaterial: Gewöhnliche 65-Mangan-Schutzplatten ausschließen. Es müssen Schutzplatten aus Gusseisen mit hohem Chromgehalt ausgewählt werden. Andernfalls nutzen sie sich innerhalb von 3 bis 6 Monaten ab, was mit extrem hohen Wartungskosten verbunden ist.
Automatisierungsanpassung: Bei Anschluss an eine automatisierte Produktionslinie müssen Roboter-Be- und Entladeschnittstellen und MES-Datenschnittstellen reserviert werden, um spätere Änderungen zu vermeiden.
E. Standardisierter Betrieb und Wartung einer Zentrifugal-Sandstrahlmaschine mit durchhängendem Haken
1. Start- und Abschaltsequenz (Anti-Sandverstopfung, Anti-Verschleiß)
Start-: Staubentfernungssystem startet → Elevator startet → Separator startet → Schneckenförderer startet → Zentrifugalgebläse läuft 1 Minute lang → Hakenförderer startet → Öffnen Sie das Zufuhrventil
Abschalten: Versorgungsventil schließen → Zentrifugalgebläse stoppt → Der Haken läuft noch 5 Minuten weiter (Entleerung der Schiene, restliche Projektile in der Kammer) → Elevator / Separator stoppt → Das Staubentfernungssystem stoppt nach einer Verzögerung von 10 Minuten
2. Tägliche Wartung (spezifisch für Gusseisen-)
Täglich: Reinigen Sie den angesammelten Sand und den Sand auf der Unterseite der Schiene, prüfen Sie, ob die Selbst-drehung des Hakens reibungslos verläuft, und lassen Sie das Öl und Wasser des Luftkompressors ab;
Wöchentlich: Überprüfen Sie den Verschleiß der Zentrifugalgebläseblätter (Dicke > 50 % erfordert Austausch), spannen Sie die aufgehängte Kette, reinigen Sie den Staubsammelbeutel;
Monatlich: Sieben Sie die Projektile, entfernen Sie Sand und zerbrochene Projektile, geben Sie Schmierfett auf die selbst-drehenden Zahnräder des Hakens;
Vierteljährlich: Überprüfen Sie den Verschleiß der Kammerschutzplatten und tauschen Sie sie aus, wenn die Dicke zu groß ist<5mm, and calibrate the throwing angle of the centrifugal blower.
F. Sicherheitsanforderungen für Zentrifugal-Sandstrahlmaschinen mit durchhängendem Haken
Bereichsabsicherung: Sicherheitsgitter im Bereich der Kettenbahn anbringen. Automatischer Stopp des Hakenförderers, wenn Personal den Bereich betritt. Legen Sie eine 3-Meter-Warnzone fest;
Verriegelungsschutz: Die Zimmertür und die Wartungstür müssen mit Sicherheitsverriegelungen ausgestattet sein. Beim Öffnen der Tür wird automatisch die Stromversorgung des Zentrifugalgebläses unterbrochen. Ein Kurzschluss-der Verriegelung ist strengstens untersagt;
Hakenerkennung: Monatliche Überprüfung auf Risse und Verformungen des Hakens und der Hebeausrüstung, monatliche Kalibrierung der Überlastschutzfunktion;
Personenschutz: Bediener müssen stoßfeste Gesichtsmasken, KN95-Staubmasken und lärmreduzierende Ohrstöpsel tragen. Es ist strengstens verboten, sich direkt unter dem Laufhaken aufzuhalten.


